

У производњи хардверских алата, ознака која изгледа јасно на новом производу није увек довољно дубока за посао. Кључеви, утичнице, алати за сечење и други метални делови могу бити изложени трењу, руковању, уљу или вишекратној употреби. Ако је ознака превише плитка, бројеви производа и информације о бренду могу временом постати тешки за читање.
Због тога неке фабрике хардверских алата траже ласерско гравирање које оставља видљивији, издржљивији траг на металној површини. У зависности од производа, ознака може да садржи лого бренда, величину, број модела, шифру серије или серијски број.
Зашто је неким металним алатима потребно дубље гравирање?
Потребна дубина означавања зависи од тога како ће се алат користити. Лого на готовом ручном алату можда треба само да буде јасно видљив, док код који се користи за идентификацију можда треба да остане читљив након поновљеног руковања. Алати са премазаном, каљеном или неравном површином такође могу представљати различите изазове обележавања.
Ласерско гравирање може створити трајне ознаке без употребе мастила или причвршћивања посебне етикете. Међутим, резултат зависи од самог метала, било које површинске обраде и потребног изгледа. Ознака тамне површине и физички удубљена гравура нису иста ствар. Фабрике треба да одлуче који им је резултат потребан пре него што изаберу машину и подесе процес.
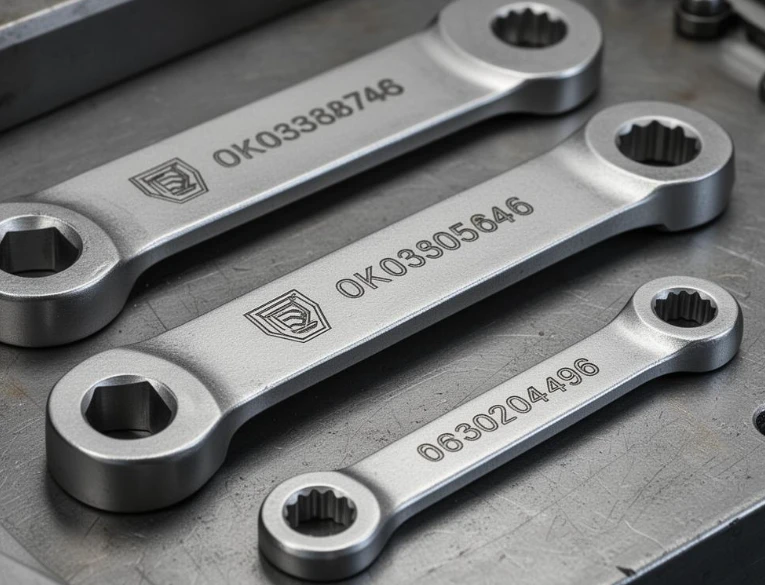
Дубоко гравирање је подешавање процеса, а не само подешавање снаге
Када је фабрици потребна дубља ознака, само повећање снаге ласера можда неће дати најбољи резултат. Брзина обележавања, фреквенција, подешавања пулса, фокус и број пролаза могу утицати на коначно гравирање. Одговарајућа комбинација зависи од извора ласера и материјала који се обрађује.
На пример, спорија брзина означавања или неколико пролаза могу помоћи у уклањању више материјала, али то такође може повећати време обраде и унос топлоте. Ако су параметри гурнути предалеко, ивице могу постати грубе, ознака може изгубити детаље или може утицати на околну површину.
За мали текст и фине логотипе, изазов је постићи довољну дубину без отежавања читања знакова. За веће серијске бројеве или једноставне симболе, процес може омогућити другачији баланс између дубине и брзине производње.
Тестирајте стварни алат пре него што изаберете подешавања
Композиција метала и завршна обрада чине практичну разлику. Угљенични челик, нерђајући челик и легирани челик не реагују увек на ласерско обележавање на исти начин. Полирана површина, оксидована површина и обложена површина такође могу дати различите резултате.
Из тог разлога, корисно је тестирати ласер на стварном алату или репрезентативном узорку пре него што потврдите производне параметре. Током тестирања, фабрика може да провери дубину гравирања, ивице карактера, читљивост и време циклуса. Ако су алати већ очврсли или премазани, ови услови би требало да буду укључени у тест уместо да се претпоставља да се понашају као необрађени метал.
Мерење дубине такође може бити од помоћи када апликација има специфичне техничке захтеве. Сам визуелни преглед не може поуздано да потврди колико је материјала уклоњено.
Избор одговарајуће машине за ласерско обележавање
Машине за ласерско обележавање са влакнима се обично користе за обележавање металних алата и компоненти. За апликације које захтевају дубље гравирање, одговарајућа конфигурација зависи од материјала, потребне дубине, површине обележавања и обима производње. Већа снага ласера може помоћи у побољшању ефикасности обраде у неким апликацијама, али не гарантује одређену дубину гравирања или завршну обраду.
Фабрике би требало да упореде резултате испитивања на сопственим обрадацима уместо да бирају машину само на основу снаге. Циљна дубина, прихватљив изглед површине и дозвољено време за сваки део су важни када се одлучује о изводљивом процесу.
За произвођаче хардверских алата, циљ није једноставно направити ласерску марку што је могуће дубље. Ознака треба да остане јасна, да испуњава захтеве за идентификацију производа и да одговара производном циклусу. Практични тест узорка је често најпоузданији начин да се пронађе та равнотежа.

